Медь — один из наиболее сложных материалов для лазерной резки. Высокая отражательная способность и исключительная теплопроводность делают её принципиально отличной от стали или алюминия: то, что работает при резке чёрных металлов, применительно к меди либо не даёт результата, либо требует кардинально иных настроек. Понимание физических особенностей материала позволяет выбрать подходящее оборудование, назначить параметры и получить стабильное качество реза даже на тонком листе.
Физические свойства меди и их влияние на лазерную резку
Главная трудность при лазерной резке меди — высокое отражение излучения. Медь отражает более 90% энергии CO₂-лазера с длиной волны 10,6 мкм, что делает резку на таком оборудовании практически невозможной: большая часть энергии возвращается в оптику и способна вывести её из строя. Волоконные лазеры с длиной волны около 1 мкм поглощаются медью значительно лучше — именно они стали основным инструментом для работы с этим материалом.
Вторая проблема — исключительно высокая теплопроводность меди, превышающая аналогичный показатель стали в 6–7 раз. Тепло от лазерного пятна молниеносно рассеивается в толщу листа, не успевая сконцентрироваться в зоне реза. Это требует либо высокой пиковой мощности источника, либо импульсного режима работы, при котором энергия подаётся короткими плотными вспышками. На толщинах свыше 3–4 мм обеспечить стабильный рез становится значительно сложнее даже на мощных волоконных установках.
Ключевые технологические сложности при лазерной резке меди:
- высокое отражение излучения CO₂-лазеров — применимы только волоконные источники;
- теплопроводность в 6–7 раз выше, чем у стали — тепло рассеивается быстрее, чем концентрируется;
- склонность к образованию окислов в зоне реза при использовании кислорода в качестве газа;
- нестабильность плазменного факела на высоких мощностях — ухудшение качества кромки;
- необходимость точной фокусировки: смещение фокуса на 0,2–0,3 мм существенно меняет характер реза.
Технологические решения и параметры обработки
Основной технологический приём при резке меди — использование азота в качестве режущего газа под высоким давлением. Азот вытесняет расплав из зоны реза без окисления, обеспечивая светлую, чистую кромку без грата и тёмного налёта. Кислород при резке меди не применяется: он активно реагирует с материалом, образуя оксиды, которые ухудшают и внешний вид кромки, и её электрические свойства — что критично для большинства медных изделий.
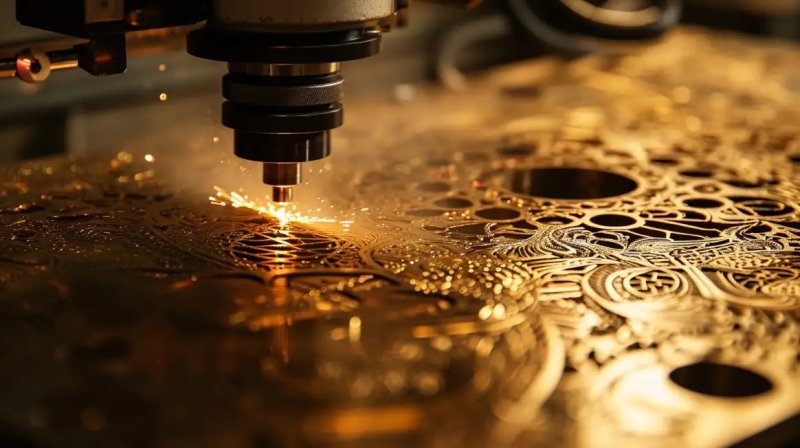
Скорость резки меди существенно ниже, чем стали аналогичной толщины. Для листа толщиной 1 мм на волоконном лазере мощностью 2 кВт скорость составляет около 2–4 м/мин против 10–15 м/мин для стали. С ростом толщины разрыв увеличивается. Это напрямую влияет на стоимость погонного метра реза и должно учитываться при калькуляции заказа.
Практические рекомендации для стабильного качества резки меди:
- Применять волоконный лазер мощностью от 1,5 кВт — для листа толщиной до 3 мм.
- Использовать азот в качестве режущего газа при давлении 12–20 бар.
- Выставлять фокус лазерного пятна в нижней трети толщины листа.
- Снижать скорость резки на 40–60% относительно режимов для стали той же толщины.
- Выполнять пробный рез на образце при каждой смене партии листа.
Лазерная резка меди — технология, требующая специализированного оборудования и точной настройки параметров. При соблюдении правильного режима можно получить чистую кромку с минимальным гратом даже на листах толщиной 2–3 мм, что делает метод конкурентоспособным по сравнению с механической резкой и гидроабразивной обработкой для деталей средней сложности.